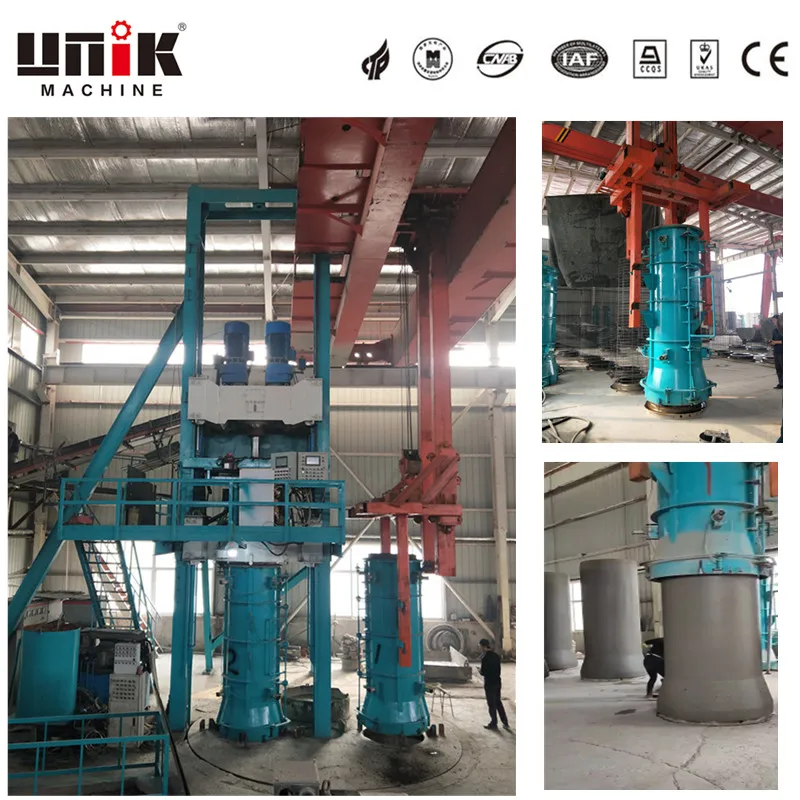
Betoonist drenaažitorud on kommunaal-, veemajandus- ja transpordiprojektide põhimaterjalid. Kaks peamist tootmisprotsessi on vertikaalne radiaalne ekstrusioon ja riputusrulli (tsentrifugaalne) vormimine. Nende erinevuste mõistmine aitab tootjatel valida õiged seadmed vastavalt nende tootevajadustele.
Põhimõte: Pöörlev ekstrusioonipea tihendab betooni seestpoolt väljapoole, moodustades toru ühe käiguga.
Kohaldatavad läbimõõdud: tavaliselt DN300 kuni DN1500 mm.
Eelised: ülikõrge kasutegur – DN600×3000 mm toru puhul võtab vormimistsükkel aega vaid umbes 3 minutit; toodetel on suur tihedus ja siledad siseseinad.
Puudused: nõuab betooni languse ranget kontrolli; sobib kõige paremini ühe suurusega suuremahuliseks tootmiseks.
Põhimõte: Pöörlev rull avaldab survet ja tsentrifugaaljõudu, et tihendada betooni vormi sees.
Kohaldatavad läbimõõdud: DN300 kuni DN2000 mm, maksimaalselt 3 meetrit toru kohta.
Eelised: Laiem diameetrivahemik, mis võimaldab toota erinevat tüüpi vuuke (lihtne, tihvt, täpp ja soon), pakkudes suuremat paindlikkust.
Puudused: Suhteliselt aeglasem tootmistsükkel; suurem energiatarve.
Valikusoovitused:
Kui toodate peamiselt väikese kuni keskmise läbimõõduga torusid, vajate ülitugevaid või tungrauaga torusid ja vajate väga suurt väljundit, on ekstrusioonimeetod ideaalne valik.
Kui vajate suurt läbimõõtu ja paindlikku tootmist mitme vuugitüübiga või kui teil on juba vormid, pakub vedrustusrulli meetod suuremat kohandatavust.
UNIKsuudab tarnida mõlemat tüüpi torumasinaid ja kohandada tehnilisi parameetreid (läbimõõt, pikkus, mootori võimsus jne) vastavalt kliendi nõudmistele. Lisaks pakub UNIK vormide kujundamise ja kohandamise teenuseid, et tagada täpsed mõõtmed ja lihtne vormist lahtivõtmine.