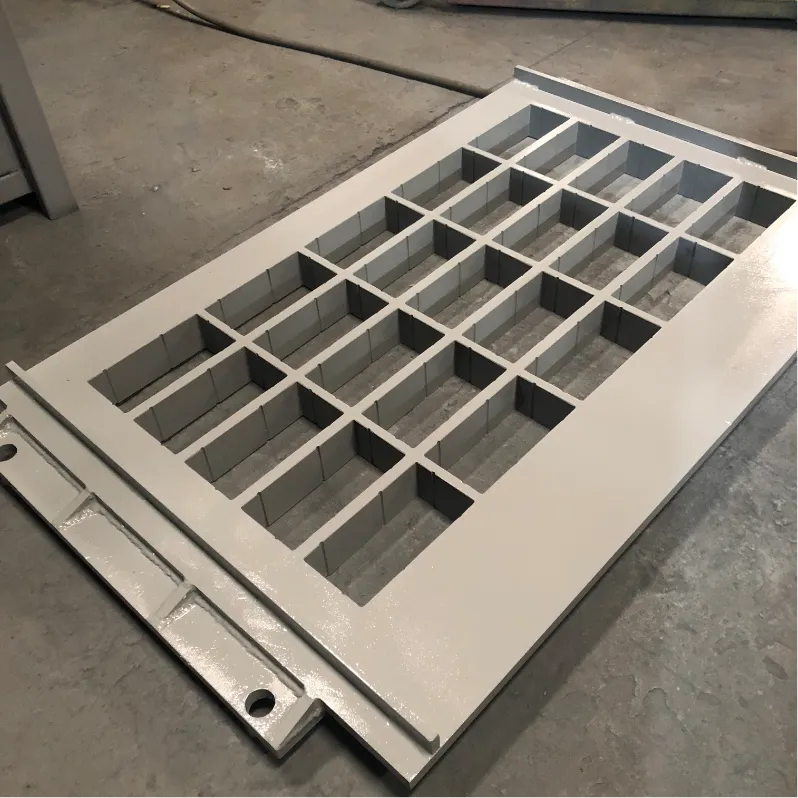
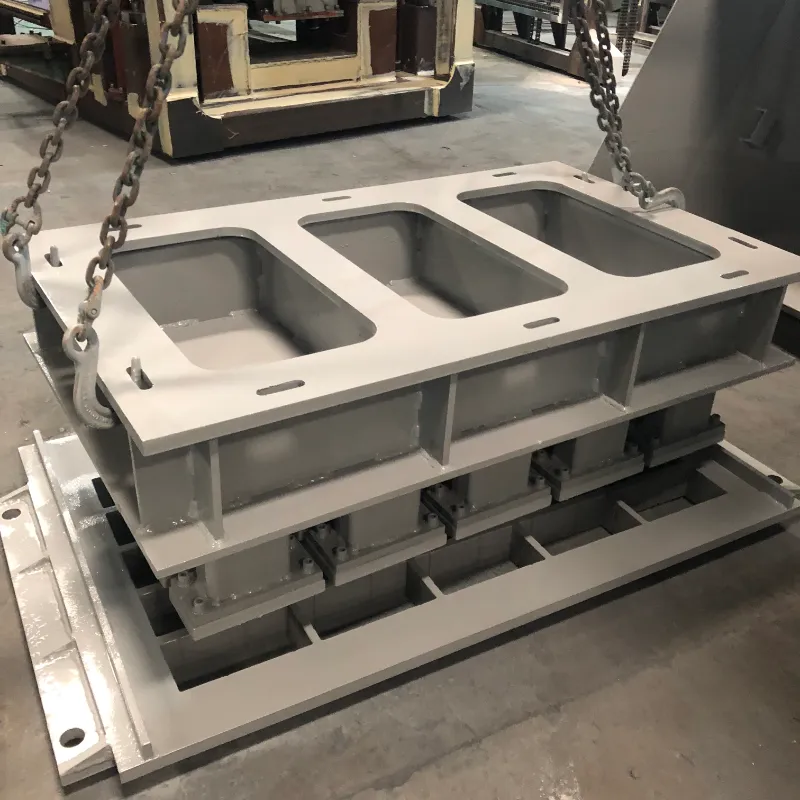
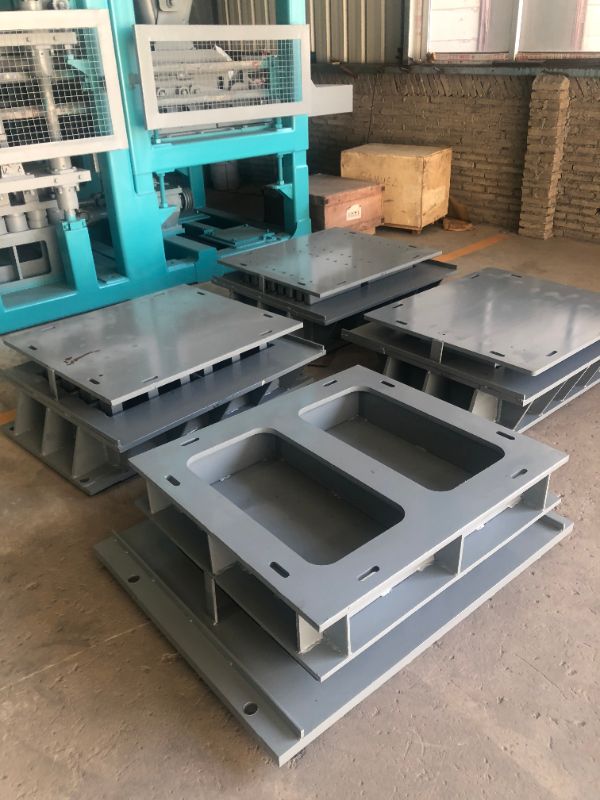
Betooni jaoksblokktootjate jaoks on lammutamise etapp see, kus tootlikkus ja toote kvaliteet tõusevad või langevad. Kui betoonpulgad, praod või pinnad on vormimise ajal vigased, kogunevad kiiresti seisakute, jäätmete ja tagasilükatud toote kulud. Nende levinud probleemide algpõhjuste mõistmine ja teadmine, kuidas neid parandada, on tõhusa tootmisliini säilitamiseks hädavajalik.
Fujian Unik Mould Technology Co., Ltd. on suure jõudlusega betoonvorme projekteerinud alates 2010. aastast. Tuginedes oma kogemustele 28 ekspordituru teenindamisel, on siin praktiline tõrkeotsingu juhend sagedasemate lammutusprobleemide kohta.
Kleepumine on betoonitootmises üks levinumaid ja masendavamaid probleeme. See aeglustab tsükleid, kahjustab nii hallitust kui ka toodet ning võib liini peatada.
Tõenäolised põhjused:
Ebapiisav või ebaühtlane õli pealekandmine
Madala kvaliteediga vabastusaine, mis ei vasta betoonitüübile
Õõnsuse pinna kulumine, mis tekitab hõõrdepunkte
Vale lahtivõtmise ajastus – kas liiga vara või liiga hilja
Jäik, vähe töödeldav betoonisegu
Lahendused:
Kandke õhuke ja ühtlane kiht professionaalset vabastavat õli kõikidele õõnsuste pindadele
Sileda pinnaviimistluse taastamiseks poleerige vormiõõnsused uuesti (UNIK soovitab Ra 1.6)
Säilitage ühtlane vormist eemaldamise aeg, ideaaljuhul 10–15 sekundit pärast vibratsiooni
Reguleerige oma betoonisegu, et parandada voolavust ja vähendada kleepuvust
Valmis plokkide pinnal olevad õhuaugud on enamat kui kosmeetiline probleem – need võivad kahjustada konstruktsiooni terviklikkust.
Tõenäolised põhjused:
Ebapiisav vibratsioon, mis takistab kinni jäänud õhu väljapääsu
Liiga viskoosne betoonisegu, mis hoiab õhumulle kinni
Kehv toitumisjaotus, jättes õõnsusse õhutaskud
Õlipõhiste vabastusainete kasutamine, mis võivad hallituse pinnale õhku kinni hoida
Lahendused:
Kalibreerige vibratsioonisagedus uuesti soovitatud vahemikku 50–60 Hz
Parandage betooni voolavust, kohandades segu disaini või lisades plastifikaatoreid
Tagada ühtlane ja täielik toitmine kõigis õõnsustes
Kaaluge veepõhiste eraldusainete kasutamist, mis on näidanud paremat pinnakvaliteeti kui õlipõhised alternatiivid
Pragunenud plokid on otsene materjali- ja tööjõukaotus.
Tõenäolised põhjused:
Segu on liiga kuiv, vähendades rohelise tugevust
Ebapiisav kõvenemisaeg enne lahtivõtmist
Ebaõige vibratsioon – kas liiga madal või liiga kõrge
Mehaaniline pinge kleepumise tõttu vormimise ajal
Järsud temperatuurimuutused pärast tootmist
Lahendused:
Suurendage veesisaldust või lisage segule plastifikaatorit
Enne vormi lahtivõtmist pikendage kõvenemisaega 24–48 tunnini
Reguleerige vibratsioon oma konkreetse ploki suuruse ja kuju jaoks õigele sagedusele
Kleepumise vältimiseks tagage sujuv lahtivõtmine ja õõnsuse nõuetekohane määrimine
Kare pinnaviimistlus mõjutab nii esteetikat kui ka müüdavust.
Tõenäolised põhjused:
Kulunud või kriimustatud õõnsuse pinnad
Eelmistest tsüklitest vormi jäänud kuivanud tsemendijäägid
Halva kvaliteediga eraldusõli
Ülekuiv betoonisegu
Lahendused:
Sileda pinnaviimistluse taastamiseks poleerige õõnsuse seinad uuesti
Puhastage hallitust kohe pärast iga vahetust, et vältida tsemendi kogunemist
Kasutage sobivat eraldusainet (vältige diislikütuse või muude asendajate kasutamist)
Suurendage peene liiva osakaalu või reguleerige vee-tsemendi suhet
Plokkide servade ja nurkade kahjustused on sageli märgiks vormimisel tekkivast mehaanilisest pingest.
Tõenäolised põhjused:
Kulunud või kahjustatud õõnsuse nurgad
Kleepuva segu tõttu on raske lahti saada
Liigne vibratsioon põhjustab servade haprust
Vale kõvenemine või liiga kiire kuivamine
Lahendused:
Parandage või asendage kahjustatud õõnsused
Kandke eraldusõli ühtlaselt kõikidele pindadele
Tasakaalustage vibratsioon, et vältida liigset tihendamist
Hoidke kõvenemistingimused stabiilsed ja varjutatud
Plokipindadele võivad ilmuda mikrorebendid ja hallid värvimuutused, mis mõjutavad eriti esmaklassilisi tooteid, kus välimus on oluline.
Tõenäolised põhjused:
Betooni ja vormi pinna vaheline nakkumine vormimise ajal, tuntud kui "tampershoe adhesioon"
"Bloom" moodustumine valge tsemendiga valmistatud plokkidel
Lahendused:
Optimeerige lahtivõtmise ajastust ja vabastusaine rakendust
Valge tsemenditoodete puhul kontrollige hoolikalt kõvenemistingimusi ja vabastusaine valikut, et vältida õitsengu teket
Ebaühtlased plokkide mõõtmed näitavad vormi stabiilsuse või masina joondamise probleemi.
Tõenäolised põhjused:
Vormiraami deformatsioon pikaajalisest vibratsiooniväsimisest
Lahtised poldid või valesti joondatud õõnsused
Masina vibratsiooni tasakaalustamatus
Ebaühtlane söötmine või ebaühtlane segu
Lahendused:
Õige joondamise tagamiseks pingutage kõik poldid pöördemomendivõtmega
Kontrollige joondustihvte ja asendage kõik, mis on kulunud
Reguleerige vibratsioonimootoreid tasakaalu saavutamiseks
Standardiseerige söötmine ja segu konsistents

Paljusid lammutamisprobleeme saab vältida õige vormi disaini ja materjali valikuga:
Süvisenurk: õõnsuste seinte korralik koonus on puhta vormimise jaoks hädavajalik. Ilma selleta kleepuvad plokid sõltumata vabastusaine kvaliteedist.
Nurgaraadius: teravad 90-kraadised nurgad on pingepunktid, kus pragunemine algab. UNIK-i disainilahendused sisaldavad 3–5 mm raadiusega nurki, et vähendada servakahjustusi.
Pinna viimistlus: poleeritud õõnsusega pind (Ra 1,6) vähendab hõõrdumist ja parandab vormide eemaldamist kuni 30%.
Kuumtöötlus: õige karburiseerimisega saavutatakse pinna kõvadus HRC58-62, säilitades samal ajal südamiku sitkuse, vähendades kleepumist põhjustavat kulumist.
Teraseklass: Kõrgekvaliteediliste materjalide, nagu 42CrMo või tööriistakvaliteediga terase kasutamine tagab, et vorm säilitab oma kuju ja pinnakvaliteedi 80 000–100 000 tsükli jooksul.
Enamik lagunemisprobleeme on etteaimatavad ja ennetatavad. Tuvastades süstemaatiliselt algpõhjuse – olgu siis segu kujundus, vibratsiooniseaded, vabastusaine kasutamine või hallituse seisund –, saate rakendada sihipäraseid lahendusi, mis vähendavad raiskamist ja seisakuid.
Hästi hooldatud vorm võib vastu pidada 80 000–100 000 tsüklit, säilitades samal ajal täiusliku ploki pinna kvaliteedi ja töötades sujuvalt kiiretel automaatliinidel. Nõuetekohase tõrkeotsingu ja ülitäpse vormitehnoloogia abil saate hoida oma tootmisliini tõhusalt töötamas väiksema defektimäära ja minimaalsete katkestustega.